


Параметри производа
| Ставка | Спецификација |
|---|---|
| Материјал | Угљенични челик, нерђајући челик |
| Тхреад | Метрички (М3–М20), империјални (#4–3/4") |
| Површина | Прашкасти премаз (полиестер, епоксид) |
| Боја | РАЛ боје, прилагођене |
| Апликација | Индустријска опрема, производи широке потрошње, електрична кућишта |
| МОК | 50 ком |
опис
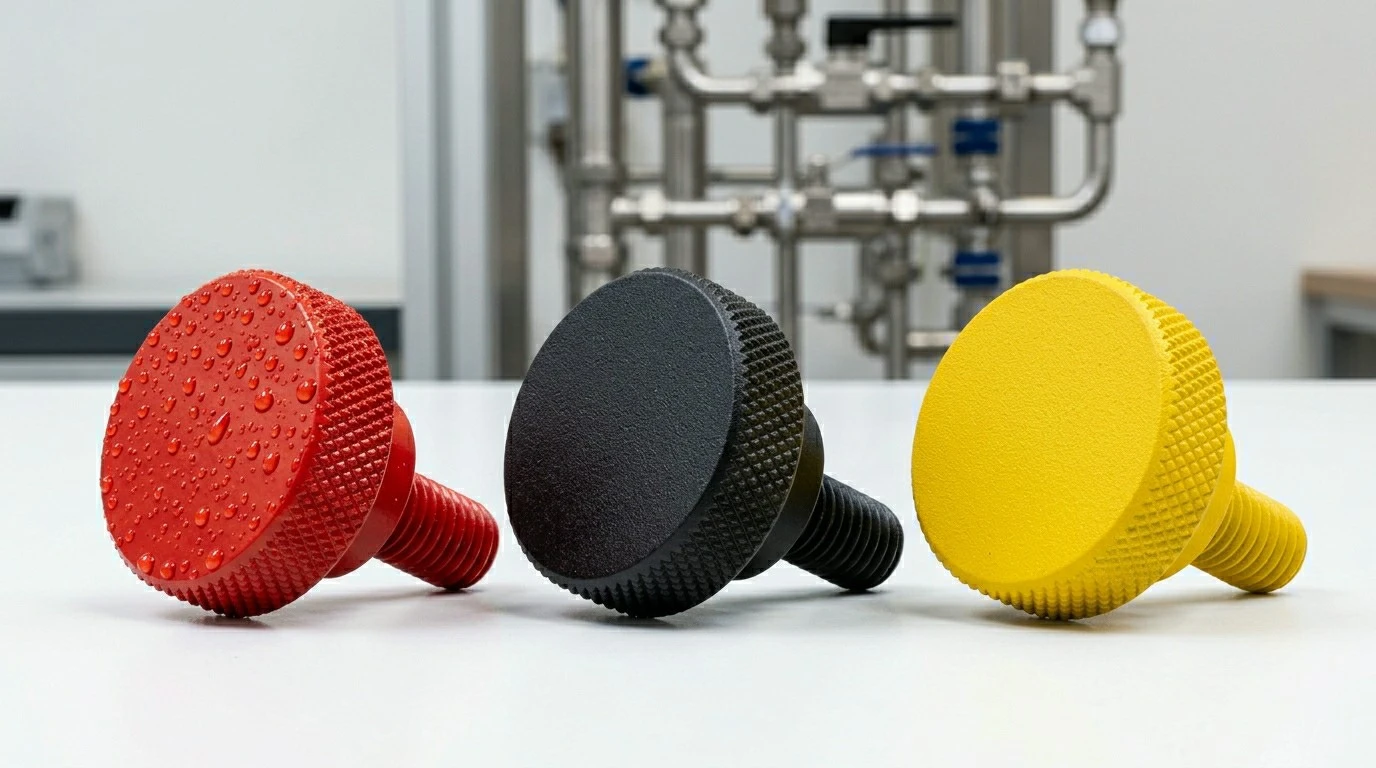
Шрафови обложени прахом имају дебео, уједначен полимерни премаз који се наноси електростатичким спрејом и очвршћавањем у пећници - резултат је завршни слој који је тврђи, издржљивији и отпорнији на корозију-од течне боје. Прашкасти премаз добро пријања на правилно припремљене површине и обезбеђује конзистентну дебљину без клизања или улегнућа. Слој прашкастог премаза је обично дебљине 60 до 120 микрометара - много дебљи од течне боје и отпорнији на ломљење, гребање и излагање хемикалијама. Полиестерски премази у праху пружају добру УВ отпорност и отпорност на временске услове за спољашњу примену. Епоксидни премази у праху пружају одличну хемијску отпорност. Прилагођене боје из РАЛ система боја одговарају захтевима бренда и естетским спецификацијама.
Зашто изабрати нас
Очврсли причвршћивачи (разред 10, 12.9) се обично термички обрађују на Рц 39-44 након увлачења навоја. Температура очвршћавања прашкастог премаза од 180-200 степени је испод типичне температуре очвршћавања, али изнад температуре каљења за неке челике. Ако је причвршћивач каљен на ниској температури да би се постигла његова тврдоћа, циклус очвршћавања премаза прахом могао би га омекшати. Реците нам да ли ваш затварач мора да остане на Рц 40+.

ФАК
П1: МОК?
А1: 50 комада за стандардне шрафове.
П2: Опције боја?
А2: РАЛ систем боја - стандардне боје и прилагођено подударање боја доступно.
П3: Дебљина премаза?
А3: 60–120 μм типично - дебљи и издржљивији од течне боје.
П4: Материјали?
А4: Угљенични челик и нерђајући челик. Процес компатибилан са каљеним причвршћивачима.
П5: Апликације?
А5: Индустријска опрема, потрошачки производи, електрична кућишта, примене на отвореном.
П6: УВ и хемијска отпорност?
А6: Полиестер за спољашње / УВ. Епоксид за хемијску отпорност. Оба премашују издржљивост течне боје.
У прецизној производњи се не може преговарати{0}}о квалитету. Свака компонента је подвргнута ригорозној инспекцији у свакој фази производње.
- ИСО 9001:2015- Сертификовани систем управљања квалитетом који покрива пројектовање, машинску обраду и инспекцију
- Пасивација / електрополирање- АСТМ А967 процедуре за отпорност на корозију
- Сљедивост материјала- Праћење топлотног броја од сировог материјала до готовог дела
- Инспекција првог артикла (ФАИ)- Извештај са пуним димензијама је укључен уз сваку нову поруџбину
Од сировина до готовог производа, сваки корак је контролисан и документован:
- Припрема материјала- ЦНЦ стругање/глодање до скоро-мрежног облика
- Термичка обрада- Кроз-очвршћавање или качење{2}}очвршћавања за чврстоћу-критичних делова
- Припрема површине- Одмашћивање, чишћење киселином и активација површине
- Галванизација- Контролисани процес купатила са праћењем дебљине
- Заптивање / печење- Хромирано заптивање, елоксирано заптивање или печење за ублажавање кртости водоником
- Инспекција- Мерење дебљине премаза, испитивање адхезије и визуелна провера
- Паковање- Заштитно преплитање, ВЦИ паковање и омотање против-тамњења
Popularne oznake: шрафови обложени прахом, произвођачи шрафова обложених прахом у Кини